熱処理現場の“見えない”を読み解く
DEFORM3つの独自解析力
Features
1
原因となる現象やプロセスを切り分け、熱処理条件を絞り込む
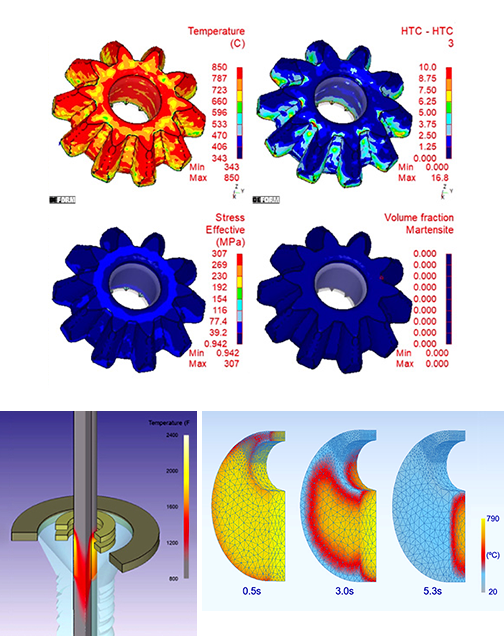
熱処理後の変形を、原因まで読み解く
熱処理後に変形や硬さ不足が生じても、その原因が温度履歴、相変態のどこにあるのかを実物から見極めることは容易ではありません。原因を絞れないまま試し焼きや条件変更を繰り返せば、検討工数や材料ロス、研削などの後加工負担も増加します。
DEFORMでは、単に温度分布を見るだけでなく、温度変化、相変態、体積変化、変態塑性、応力、ひずみ、最終変形までを一連の現象として解析。さらに、塑性ひずみ、変態塑性ひずみ、熱・相変態による体積ひずみも個別に確認でき、原因となる現象やプロセスを切り分け、熱処理条件を絞り込みやすくなります。
実際にDEFORMユーザーでは、大型歯車製品の鋼材取り代を半減した事例や、浸炭焼入れの条件検討によって、検討時間や工数削減につなげた事例もあります。
Features
2
熱伝達率の逆算と流体解析(CFD)で、実機に近い冷却条件を評価
実機に近い条件で、熱処理CAEの精度を高める
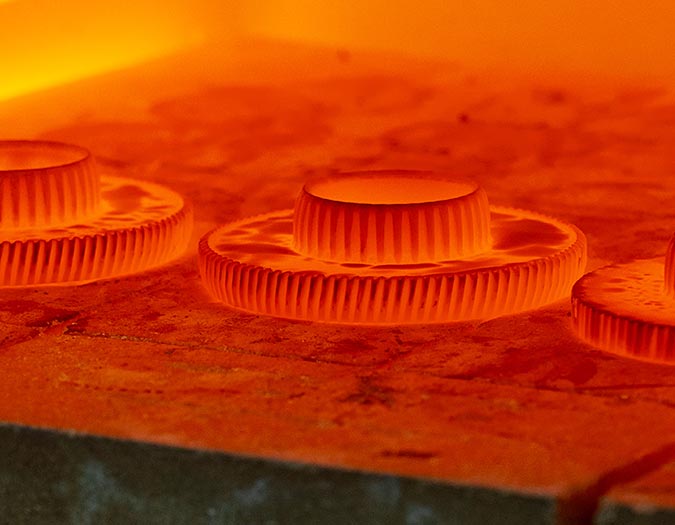
熱処理CAEの精度を高めるには、実機で得た温度履歴や実験データを、解析条件へどこまで反映できるかが重要です。しかし、実測データをCAE側の冷却条件や熱伝達条件へ直接結びつけることは容易ではありません。
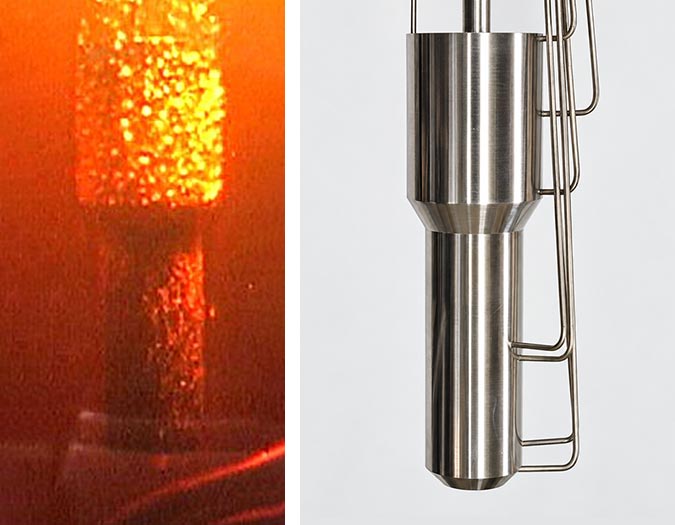
DEFORMでは、実機で測定した時間-温度履歴を解析モデルへ取り込み、その温度変化を再現するための熱伝達率を逆算できます。また、測温位置を3D座標で複数設定し、部位ごとの冷え方の違いを反映した条件設定や、温度依存の熱伝達率として扱うことも可能です。さらに、流体解析(CFD)では、焼入れ槽内のガスや液体の流れを考慮し、ワーク表面の部位ごとに異なる冷却状態や熱伝達の違いまで評価できます。
DEFORMユーザーでは、実験で得た知見をCAEへ反映し、より実機に近い条件での解析を実現。本番前の条件検討や品質判断の精度向上につなげています。
Features
3
一貫製造プロセスにて複数工程を連続設定し、前工程の解析結果を継承
加工履歴を引き継ぎ、熱処理後の変形を評価
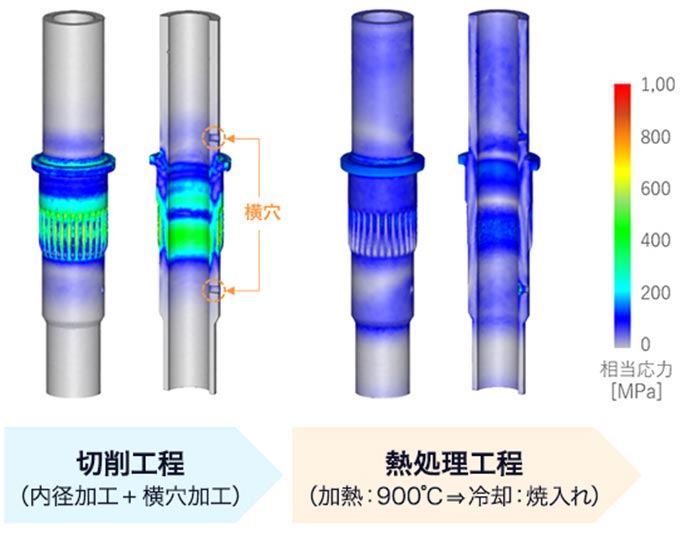
実際の製品は、鍛造成形や切削加工などの前工程を経て熱処理へ進みます。熱処理時点のワークには、前工程で生じた形状変化や応力、ひずみなどが残っており、熱処理だけを切り出した評価では、最終変形や品質への影響を見落とす可能性があります。
DEFORMでは、「一貫製造プロセス」として複数工程を連続設定し、前工程の解析結果を継承しながら次工程へ進められます。鍛造で生じた残留応力、切削による局所的な応力集中や形状変化を引き継ぎ、熱処理時の温度変化、相変態、応力再分布、最終変形までを工程横断で評価できます。
これにより、各工程を個別最適化するのではなく、最終製品の変形や品質から逆算して、どの工程条件を見直すべきか検討できます。製造プロセス全体で品質をつくり込むための判断材料として活用できます。
熱処理現場の試行錯誤を減らし、
根拠のある条件検討を支援するCAEソフトウェア
DEFORMで実現する、熱処理解析の主要機能
Functions
1
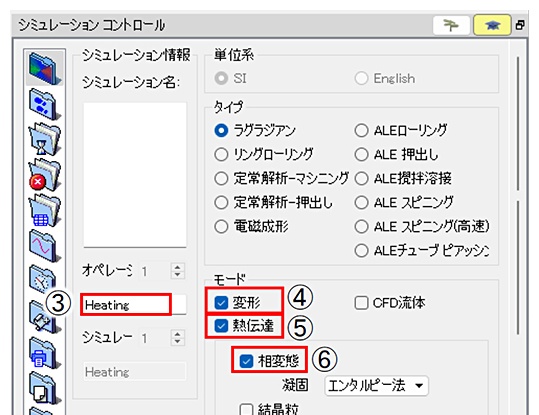
変形・熱伝達・相変態を連成し、ひずみ成分を出力
DEFORMの「シミュレーションコントロール」では、解析対象として「変形」「熱伝達」「相変態」を設定できます。加熱工程ではこれらを同時に有効化し、焼入れ工程では「変形」と「相変態」を組み合わせて計算するなど、工程に応じて解析対象を切り替えられます。
さらに「出力コントロール」では、塑性ひずみ、弾性ひずみ、変態塑性ひずみ、熱の体積ひずみ、相変態による体積ひずみを個別に出力可能です。変形量を一つの値として見るのではなく、各ひずみ成分の寄与を比較し、変形要因をより詳細に分析できます。
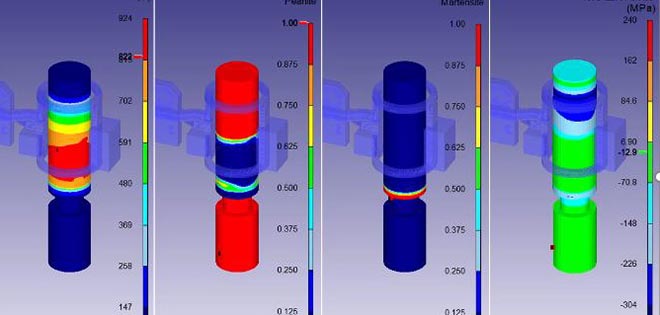
解析後のポストでは、温度分布に加えてマルテンサイトの体積分率も確認できます。また「硬さ測定法」の設定では、各相の体積分率に基づく硬さ予測にも対応。焼入れ後の結果だけでなく、熱処理中の組織変化と品質特性を対応づけて評価できることが、DEFORMの熱処理解析の特徴です。
Functions
2-1
実測温度から、部位ごとの熱伝達率を逆算
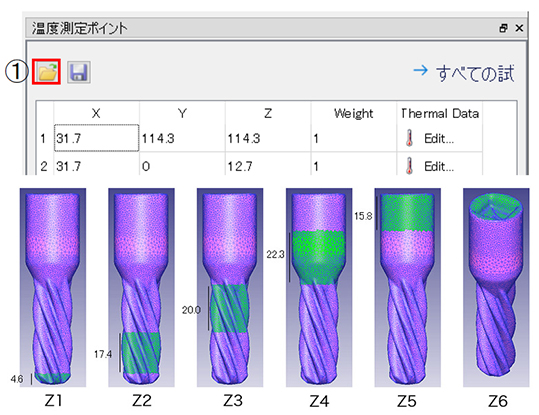
DEFORMの「熱伝達逆計算モジュール」では、実機の測温位置に対応する「温度測定ポイント」をワーク上に複数設定し、それぞれの位置をX・Y・Z座標で指定できます。
各測定ポイントの「時間-温度履歴」はDATファイルから読み込み、逆計算の入力データとして利用できます。そのうえで、モデル表面を複数の「Zone」に分け、領域ごとに熱伝達率を逆算できます。例えば、ワークの上面・側面と底面を別Zoneとして設定し、各測定ポイントの実測温度履歴を再現するように、部位ごとの熱伝達率を求めます。
逆計算後は、ポストの「Optimal HTC」で最適化後の熱伝達率と目的関数の収束性を確認。「Local objective」では実験値と解析値の温度履歴を比較できます。逆算したHTCによる再現性まで確認できることが、DEFORMの熱伝達率逆計算の特徴です。
Functions
2-2
液体焼入れの“沸騰”まで解析。CFD沸騰モデルを実装
DEFORMバージョン15.0にてリリース!「CFD沸騰モデル」
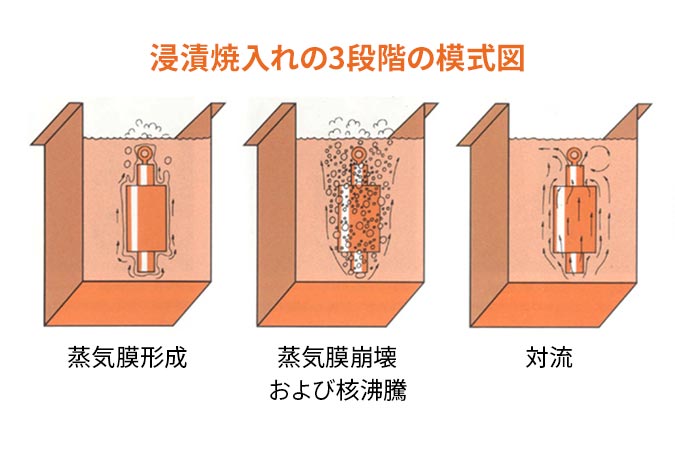
DEFORMの流体解析(CFD)は、従来のガス焼入れに加え、2027年初旬リリース予定のバージョン15.0より、液体焼入れ時の流動・沸騰挙動にも対応します。
水や油などの冷却液の流れを解析し、沸騰モデルを活用した熱伝達解析が可能になります。蒸気膜の影響を含め、ワーク表面の部位ごとに異なる熱伝達率や温度変化を算出でき、液体焼入れ時の冷却挙動をより詳細に捉えられます。
さらに、油などの流れをベクトルで可視化しながら、冷却に伴う温度変化、応力、変形、マルテンサイトなどの組織変化まで一連で評価可能。焼入れ液が「どう流れ、どう冷やし、その結果ワークに何が起こるか」まで、DEFORM上でつなげて解析できます。
Functions
3
鍛造・切削・熱処理をつなぎ、加工履歴を評価
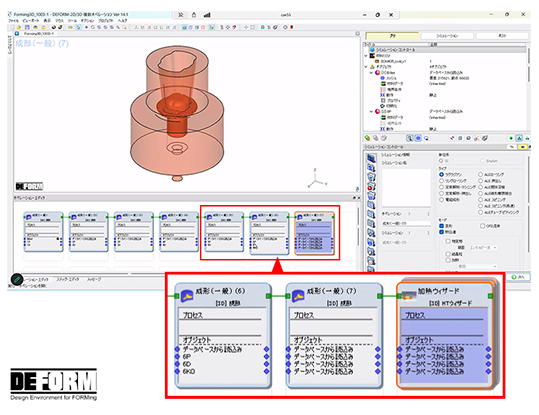
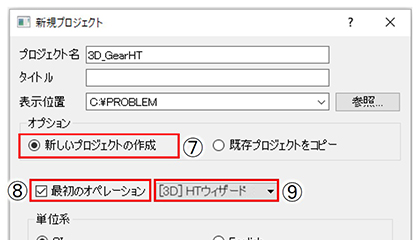
DEFORMでは、新規プロジェクト作成時に「一貫製造プロセス」を選択し、鍛造、切削、熱処理など複数工程を一つの解析プロジェクトとして構成できます。「オペレーションエディター」上に各工程を順に追加でき、製造フローに沿って解析を組み立てられます。
各オペレーション間では、前工程で得た解析結果を後工程へ受け渡しながら解析できます。例えば、鍛造後の形状や応力を引き継いで切削を行い、その状態から加熱・焼入れへつなげ、加工履歴を反映した熱処理後の挙動を評価可能。各工程を切り替えながら、「ポストツール」で応力・ひずみ・変形量などを確認でき、熱処理工程では、温度分布やマルテンサイト体積分率など、熱処理特有の解析結果まで可視化できます。
工程をまたいだ現象の変化を一連の流れで捉え、最終変形に至る過程まで追えることが、DEFORMの一貫解析の特徴です。
-
F.4浸炭焼入れの炭素濃度・組織・硬さを予測
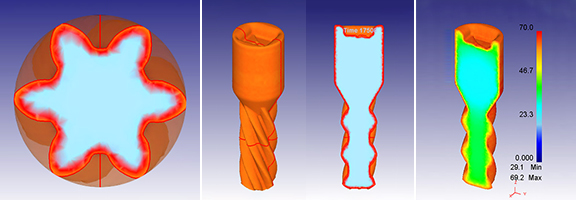
浸炭焼入れ解析では、加熱→浸炭・拡散→冷却を一連のプロセスで設定できます。ワーク全体を一律に浸炭させるだけでなく、「浸炭面」をモデル上で選択し、初期炭素含有率や拡散条件も設定可能です。
さらに、実際の浸炭・拡散工程に合わせてカーボンポテンシャルを時間関数で与え、炭素の浸入・拡散を解析できます。浸炭条件が焼入れ後の組織や硬さに与える影響まで、一連の流れで評価できます。 -
F.5誘導加熱条件から温度分布まで評価
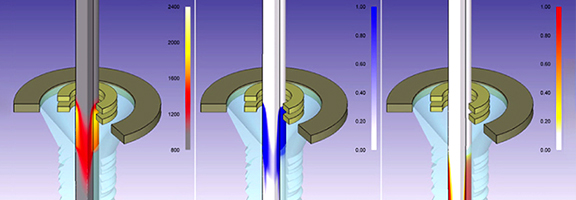
誘導加熱解析では、周波数や電流密度、コイル形状・配置などの条件を設定し、実際の加熱条件を解析モデルに反映できます。
また、静止コイルに加えて移動コイルにも対応しており、コイルの移動方向や速度を考慮したスキャン加熱解析が可能です。解析結果から加熱範囲や温度分布を確認することで、コイルの配置や移動条件が加熱状態に与える影響を事前に比較・検討できます。 -
F.6抵抗加熱の電圧と加熱状態を解析
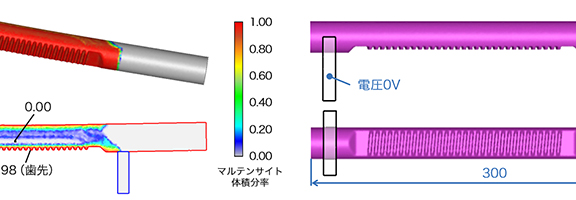
抵抗加熱解析では、電極ごとの電圧や材料の電気抵抗率、電極と材料の接触面における電気抵抗・熱伝達などの条件を設定し、実際の通電・接触条件を解析に反映できます。
これらの条件に基づいて加熱過程を計算し、解析後は温度分布を確認できます。電圧や接触条件を変更することで、発熱量や温度上昇への影響を事前に比較・検討できます。 -
F.7結晶粒解析で結晶粒径変化を追跡
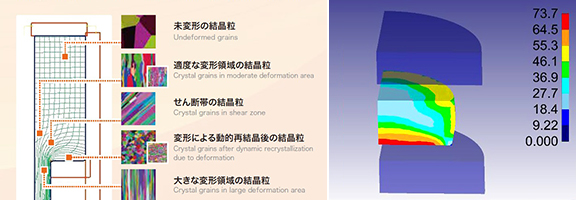
結晶粒予測解析では、結晶粒サイズとアブラミモデルを用いて、再結晶や粒成長に伴う結晶粒径の変化を予測できます。温度、ひずみ、ひずみ速度などの加工履歴を考慮した評価が可能です。
解析後は結晶粒径や再結晶率の分布を確認でき、加工条件による組織状態の違いを比較・検討できます。
複雑な熱処理プロセスを工程順に設定できる「熱処理ウィザード」
そしてDEFORMには、複雑になりがちな熱処理解析の条件設定を、工程に沿って順番に組み立てられる「熱処理ウィザード」が用意されています。
相変態・拡散・変形の選択をはじめ、材料、熱伝達率、処理時間などの設定項目を確認しながら解析条件を構築できます。浸炭焼入れや各種加熱、組織予測など高度な解析でも、実際の熱処理条件を反映しながらセットアップ。熱処理CAEに不慣れな担当者にとっても、解析へ入る際の設定ハードルを下げます。
導入企業の事例から見る、
現場の工数とコストを変える導入効果
DEFORM導入で広がる、熱処理現場の成果
Case
Studies
1
住友重機械工業株式会社様
変形要因を絞り込み、大型歯車の「取り代」を約半分に
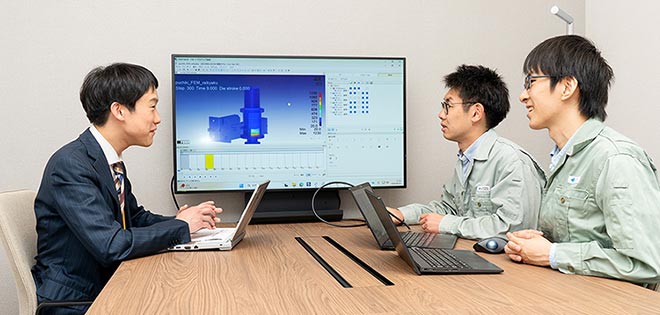
Before
大型歯車では試作を重ねた条件検討が難しい…
抱えていた課題
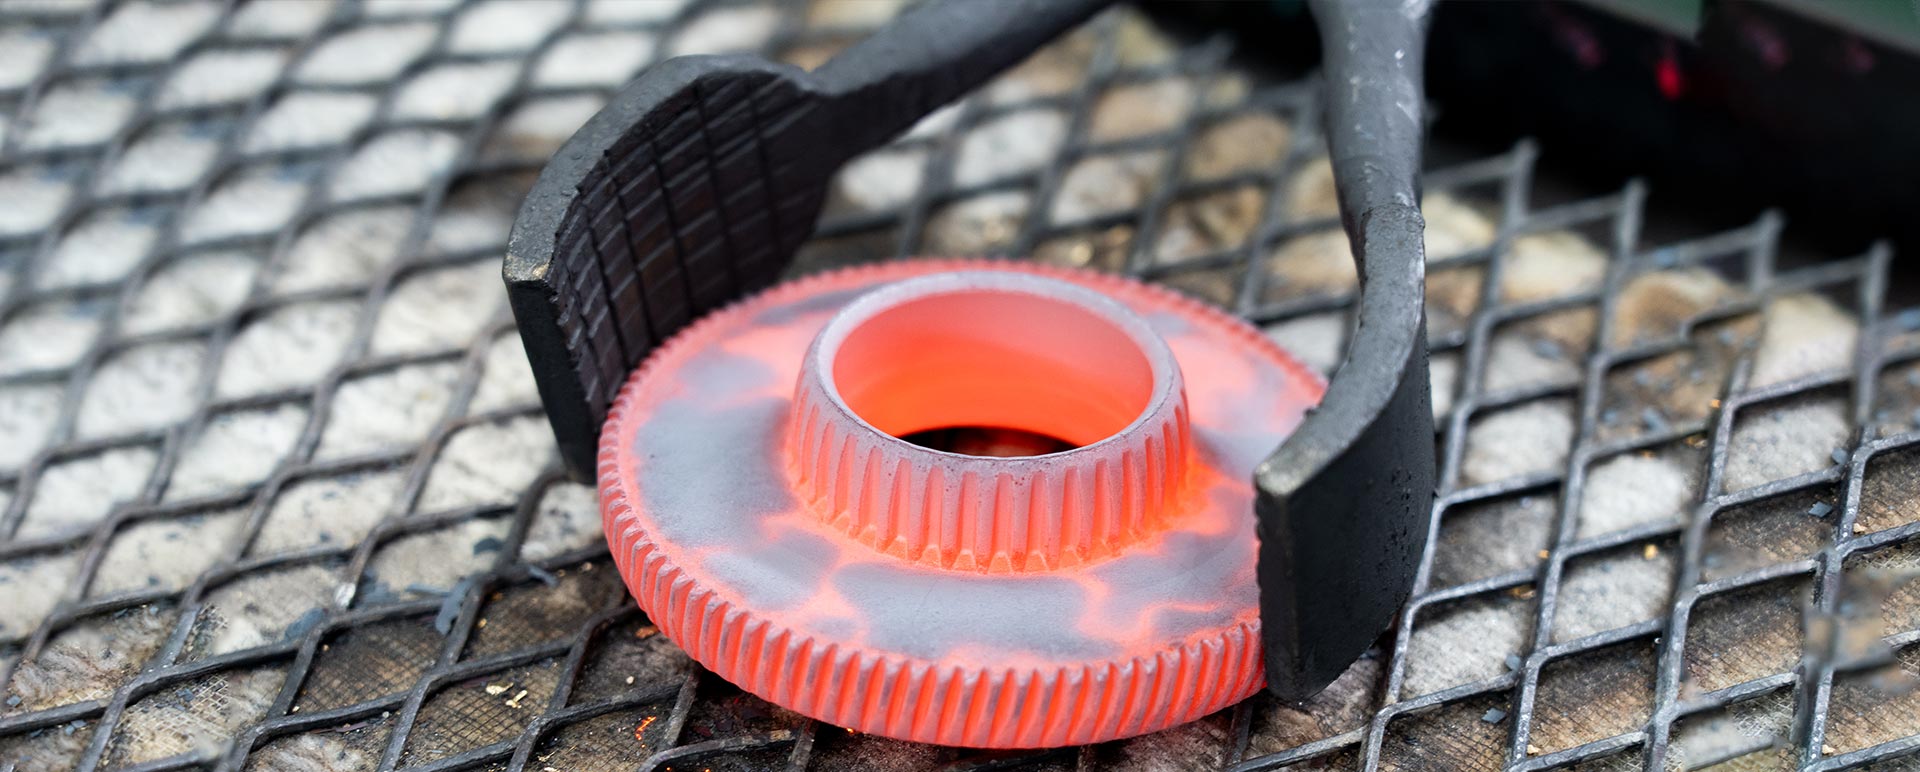
大型歯車の浸炭焼入れでは、冷却速度差や相変態に伴う体積変化によって内部応力が発生し、複雑な変形につながります。
ところが、熱処理中の温度変化や相変態の進行は直接確認できず、変形要因の特定が困難でした。しかも対象となる歯車は直径500mm~2,000mmに及び、実機で試作して条件を詰めることも現実的ではありません。
そのため従来は、変形を見越して鋼材の「取り代」を大きく確保し、熱処理後に研削で削り込む必要がありました。
After
鋼材の「取り代」を約半分まで削減!
DEFORMによる成果
DEFORMで空冷・再加熱・焼入れ工程を解析し、部位ごとの温度分布や、パーライト相・マルテンサイト相などの相変態の進行を確認。変形への影響が大きいプロセスを絞り込み、再加熱開始温度などの工程条件を見直しました。
さらに、研究拠点に実験用熱処理設備を設け、試験片の温度・組織・変形データを解析条件へ反映。実機に近い条件で検討を繰り返した結果、大型歯車の鋼材の「取り代」を約半分まで削減できました。
多くの導入実績と高い継続率。
そして現場と研究で磨いた専門性。
選ばれ続けるCAE “DEFORM”
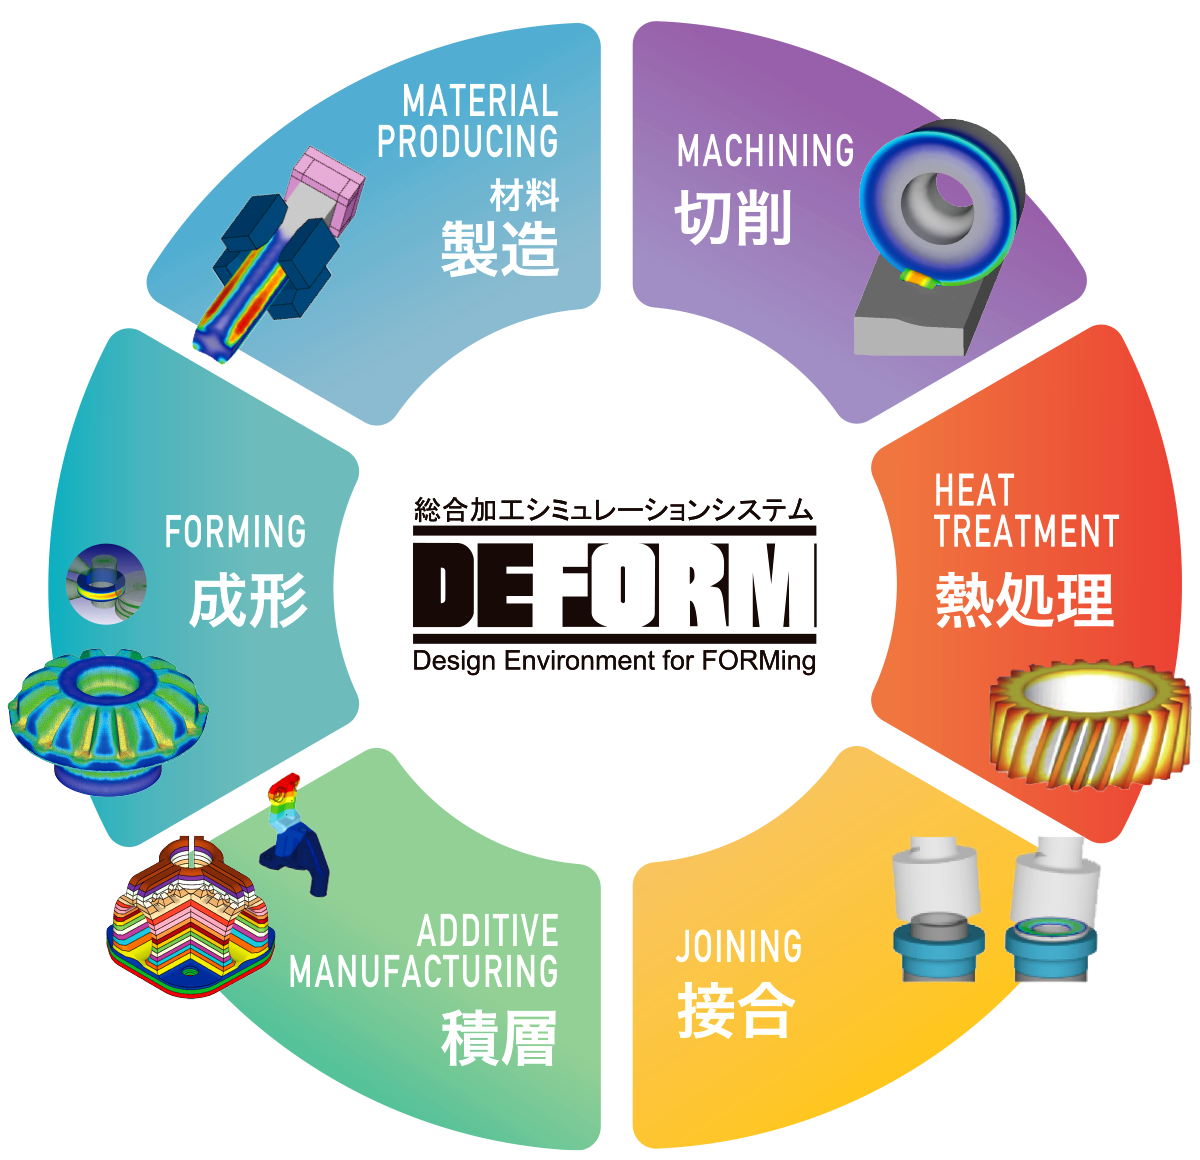
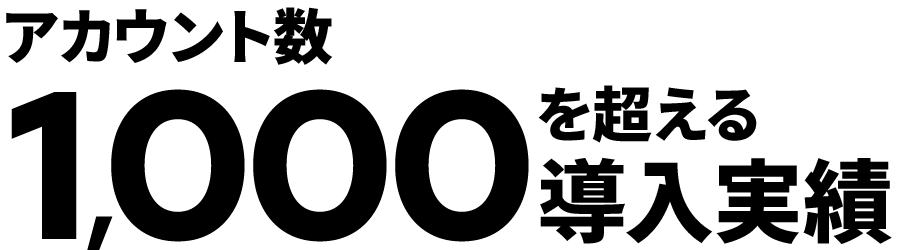
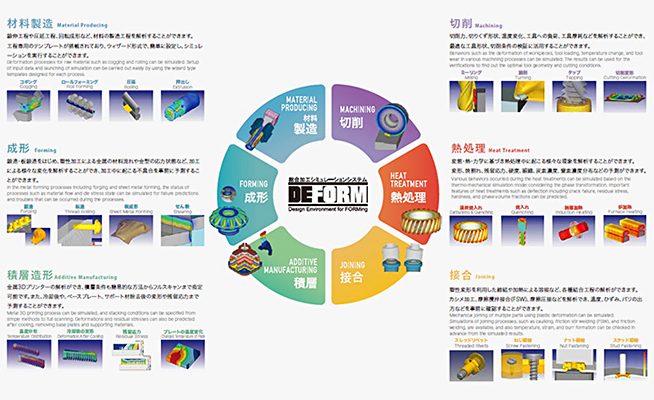
DEFORMは熱処理だけでなく、鍛造・切削・プレス・積層など、幅広い製造工程で活用されているCAEソフトウェアです。自動車、航空、電機・電子部品、医療など多様な業界で導入され、大手メーカーから中小企業、研究機関・大学まで、1,000アカウントを超える実績を積み重ねています。
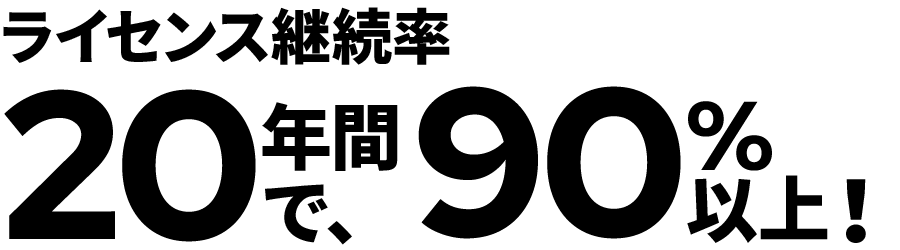
DEFORMは、導入後も長く使い続けていただいているCAEソフトウェアです。20年以上継続して活用する企業・研究機関も多く、長年にわたり継続率90%以上を維持。実務での活用を重ねながら、お客様とともに支援体制や活用ノウハウを育ててきたことが、現在の信頼につながっています。
Brand
1
DEFORMの名前も価値も、変えることなく守り続けてきました。
30年続くブランド。使う側と支える側の連携
ヤマナカゴーキンがDEFORMと出会ったのは1995年。自社の金型設計・製造に活用するため、“実務ユーザー”として導入したことが始まりです。販売代理店になる前から、私たちは製造現場でDEFORMを使い、その有用性と可能性を実感してきました。
「実際に使い込んだからこそ分かる価値を、同じようにものづくりに向き合う企業にも届けたい」。その想いを原点に、1997年から販売を開始し、2001年には国内総販売代理店へ。以来25年以上、一貫してDEFORMの販売と技術サポートを続けています。
社内では、DEFORMを日常的に活用する設計エンジニアが25名以上在籍し、そのすぐ近くで約10名のCAEサポートチームが支援にあたっています。“使う側”と“支える側”が同じ現場で知見を交わす、この日常そのものが私たちのサポート力の土台です。
CAE業界では、ソフトウェアや販売体制が変わることも珍しくありません。だからこそ私たちは、DEFORMという名前も、その価値を届ける姿勢も変えることなく、一つのブランドを守り続けることを大切にしてきました。開発元SFTCと連携しながら、自ら使い、販売し、支え続ける。そうした一貫性を30年近く積み重ね、長く安心してDEFORMをご利用いただける環境を守り続けています。
Brand
2
日本熱処理技術協会の研究部会に参画。
共同研究で磨く、熱処理の専門性
ヤマナカゴーキンは2000年代から日本熱処理技術協会の賛助会員として活動し、熱処理技術に関する研究部会にも継続的に参画しています。
直近では、2021年から約2~3年間「窒素を活用した新熱処理研究部会」に参加。窒化処理による変形を予測し、そのメカニズムを解明する研究グループで、実機による実験とDEFORMによるシミュレーションを組み合わせた検証に取り組みました。窒化によって硬化する領域は、条件によっては表層約20μmという非常に薄い領域。実験を担当する企業と連携しながら、ヤマナカゴーキンはDEFORMによる解析を担当しました。
私たちが重視しているのは、CAEの計算結果だけで結論を出さないことです。シミュレーションは、条件を設定すればさまざまな結果を算出できます。だからこそ、実験結果や熱処理の専門家の知見と照らし合わせながら、その結果が実際の現象を捉えているかを検証することが欠かせません。
研究部会への参画を通じて、自社だけでは得にくい新しい熱処理技術や専門知識を吸収し、DEFORMのサポートやお客様への技術提案にも還元しています。今後もこうした共同研究への参加を続けるとともに、「日本歯車工業会」や「日本材料学会」での講演など、業界との技術交流を積極的に進めて参ります。
熱処理現場のさまざまな
業種・用途に対応できる導入プラン
DEFORM製品ラインナップ
-
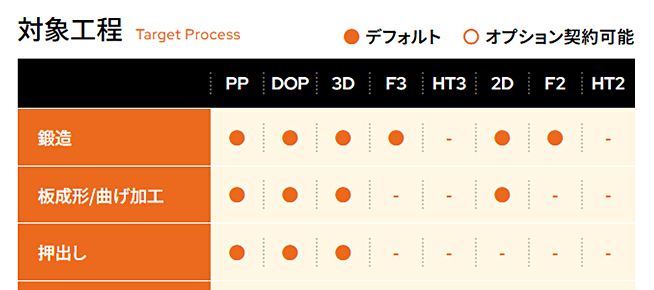
DEFORM-HT3
熱処理工程に特化した3次元解析プラン。複雑な製品形状にも対応し、加熱・冷却から相変態、硬さ分布、残留応力、最終変形まで一連の現象を評価できます。
-
DEFORM-HT2
軸対称形状の熱処理に適した2次元解析プラン。DEFORM-HT3と同様に、相変態や硬さ、残留応力、変形などを扱い、熱処理条件を効率的に検討できます。
-
DEFORM-3D
鍛造・プレス・切削など、多様な塑性加工を3次元で解析する基本プラン。複雑形状の成形挙動や応力・ひずみを評価でき、HTオプションを追加することで熱処理解析にも対応します。
-
DEFORM-2D
軸対称形状の塑性加工を効率的に解析する2次元基本プラン。鍛造成形などの変形・応力を評価でき、HTオプションを追加することで熱処理工程まで解析範囲を広げられます。
-
Premium Package
DEFORMの全機能・全オプションを網羅した最上位プラン。3次元・2次元解析の両方に対応し、鍛造・切削から熱処理まで、製造プロセス全体を幅広く解析できます。
熱処理CAEの解析領域とDEFORMのライセンス構成
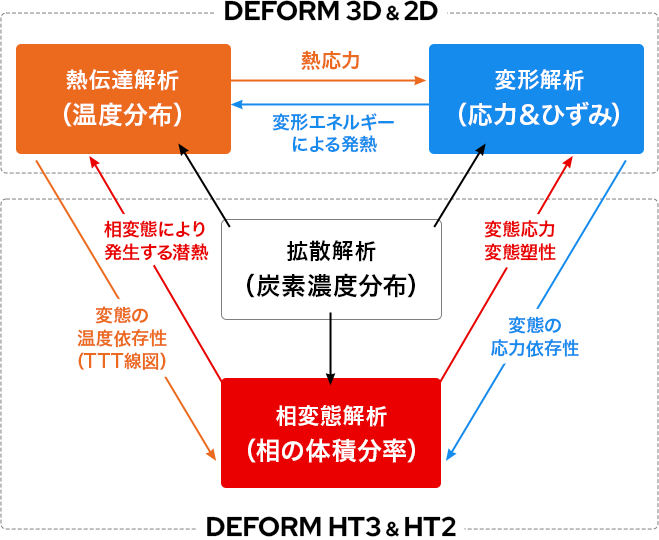
DEFORM-3D/2Dライセンスでは、鍛造・切削などの加工工程における変形や熱伝達を解析し、形状変化や応力・ひずみ、温度履歴などの加工履歴を評価できます。前工程で製品内部の状態をCAE上で確認できます。
熱処理専用のHT3/HT2ライセンスでは、相変態解析、拡散解析、流体解析(CFD)、磁場解析(高周波誘導加熱)、電流解析(抵抗加熱)に対応できます。焼入れ時のマルテンサイトなどの相の変化に加え、浸炭工程では表面から内部へ炭素がどのように浸透し、炭素濃度分布が形成されるかまで解析できます。さらに、その炭素濃度の違いが相変態や硬さ、応力・変形にどう影響するかまでつなげて評価できます。
なお「DEFORM-3D/2D」に「HT3/HT2」を組み合わせることで、さらに結晶粒変化を評価できるようになります。
それぞれの現象を相互に関連付けながら、鍛造、切削から熱処理品質に至るプロセスを一体的に評価できます。
実践トレーニングから導入後の運用まで
CAEチームによるサポート体制
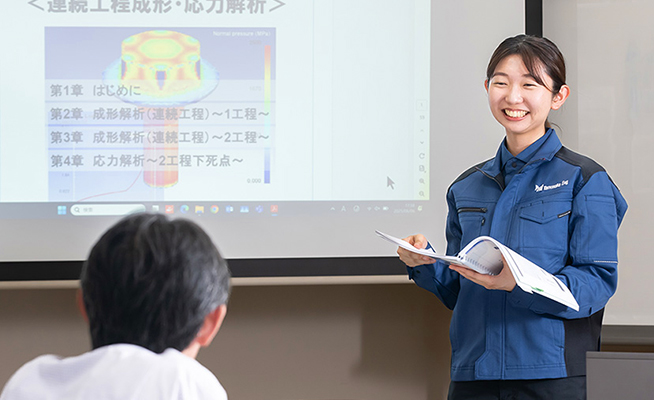
DEFORM導入後は、お客様の製造工程に合わせた3日間の個別トレーニングを実施。初日と2日目は基本操作や公式チュートリアルを通じて、解析の基礎を学びます。3日目には、応用編としてお客様の実際の製品モデルなどを使用し、実務を想定したシミュレーションに取り組みます。
研修後は、マニュアルやチュートリアルを掲載したユーザー専用サイトを活用しながら、自社で解析を進められます。操作や条件設定で疑問が生じた際には、電話やメールで随時相談できます。
製造現場を持つヤマナカゴーキンでは、25名以上のエンジニアが日常的にDEFORMを活用。その現場で培われた実務知見も活かしながら、約10名の専任CAEサポートチームが導入後の運用を支えます。
無料トライアルでDEFORMを試し、
納得したうえで導入へ
ご相談から
導入・運用開始までの流れ
STEP
01
事前相談・要件ヒアリング(1週間~)
お客様の製造工程や現場課題、解析目的をヒアリング。新製品の開発や既存工程の改善など、DEFORMで期待できる効果をご説明し、必要な解析機能を踏まえて最適なライセンス構成をご提案します。
STEP
02
試用版ライセンス発行(2週間~1か月)
正式導入前に、1ヶ月間の無料トライアルをご利用いただけます。通常のライセンスと同じ機能を試せるほか、CAEチームによる技術サポートにも対応。DEFORMの操作感とサポート体制の両方を確認したうえで、改めて導入をご判断いただけます。
なお、3日間の初期トレーニングは有償・受講必須となり、正式導入時には永久ライセンス・レンタルライセンスからお選びいただけます。
STEP
03
ライセンス購入手続き(~2週間)
ご希望のライセンス構成や設置先、担当者情報などを記載した「契約確認書」をご提出いただきます。その後、正式な契約手続きを進めます。
STEP
04
インストール・セットアップ(1~3日)
手順書を参照いただきながら、基本的にはお客様ご自身でインストール・セットアップを行っていただきます。ご希望に応じて、ヤマナカゴーキンのCAEチームが訪問し、インストールからセットアップまで対応することも可能です(有償)。
STEP
05
3日間の実践トレーニング
DEFORM導入時に、3日間の「個別トレーニング」を実施。東京工場、大阪本店、ご希望の方にはオンラインにて、受講者一人ひとりがPCを操作しながら学ぶ実践形式を採用しています。
研修の中では、講師が“見せる”のではなく、受講者が“使いこなす”ことを主眼に置いた構成で、現場での応用力を身につけていただけるよう心がけています。
最も相応しい「もの」と「コト」を提供し続ける
ファーストコールカンパニー
株式会社ヤマナカゴーキン
| 会社名 | 株式会社ヤマナカゴーキン |
|---|---|
| 創業/設立 | 創業:1961年(昭和36年)2月 設立:1966年(昭和41年)7月 |
| 資本金 | 8,500万円 |
| 役員 | 代表取締役社長 山中雅仁 取締役専務執行役員 山本忠司 社外取締役 中紀人 監査役 山中真理子 執行役員 増田和夫 |
| 従業員数 | 206名(国内) 250名(海外グループ会社) ※2024年7月現在 |
| 取引銀行 | 千葉銀行 南都銀行 日本政策金融公庫 みずほ銀行 三井住友銀行 三菱東京UFJ銀行 りそな銀行 |
| 納入関連産業 | 自動車 ベアリング 鍛造 伸銅 弱電 建築 鍛圧機械メーカー |
| 取扱品目 | 精密冷間鍛造金型、温・熱間鍛造金型 粉末成形金型、複合成形金型 数値解析シミュレーションソフト(塑性加工全般・熱処理・切削)DEFORM ダイセット・プレス周辺機器 モニタリングシステム、センサー |
| 本社所在地 | 〒578-0901大阪府東大阪市加納4-4-24 TEL(072)962-0676 FAX(072)960-2545 |
国内事業所一覧
Domestic offices list

“ファーストコールカンパニー”として、お客様の期待に応え続ける。
全国に広がるネットワークで、些細なご要望にも真摯に向き合い、
最適な“もの”と“コト”をお届けします。
同じ課題に向き合う仲間と、学び合える環境があります。
DEFORMを導入するかを決める前に、今、困っている熱処理課題をお聞かせください。
「熱処理後の変形原因が分からない」「条件をどう見直せばよいか判断できない」「そもそもCAEで解析できるテーマなのか分からない」…。
そんな段階からでも構いません。解析の目的や必要な条件を整理するところから、私たちが一緒に考えます。
そして、DEFORMは導入して終わりではありません。
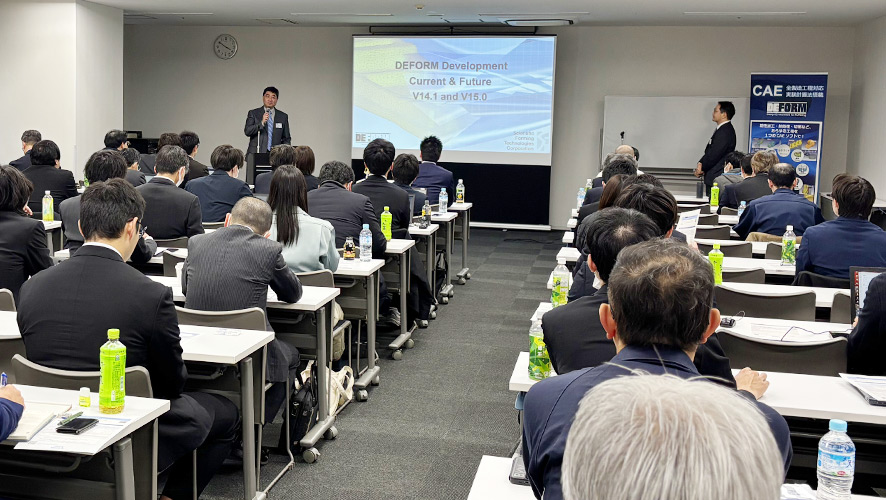
毎年開催する「DEFORM Users Group Meeting」では、多くのDEFORMユーザー企業様が、実際にどのような課題にDEFORMを使い、どんな工夫や考え方で解決につなげたのかを共有しています。開発元SFTCや、ヤマナカゴーキンのCAEチーム、さまざまな企業の技術者とも交流でき、自社だけでは思いつかなかった解析アプローチや、似た課題を乗り越えた事例に出会える機会があります。
自社だけで悩まず、同じようにものづくりの課題と向き合うユーザーと学びながら、DEFORMというCAEソフトを使いこなしていく。そんな環境も含めて、私たちは熱処理CAEの活用を支えています。
まずは、「今困っていること」からお気軽にご相談ください。