執筆者 : E.Y ㈱ヤマナカゴーキン フィールドセールス チーフエキスパート
CAEのDOE機能で熱伝達率の違いによる残留応力の変化を追う
航空機エンジンに用いられるディスク部品は、高温・高負荷という厳しい環境にさらされるため、高い耐熱性や強度を持つニッケル基合金などが用いられます。こうした高い信頼性が求められる部品では、焼入れ後に内部へ残る「残留応力」を把握しておくことが重要です。
残留応力は熱処理後の変形や疲労強度にも影響を与えるため、熱処理条件の最適化では重要な評価指標の一つとなります。
焼入れ中は、部位によって冷却速度が異なるため、収縮量にも差が生じます。この不均一な収縮が部品内部で拘束されることで応力が発生し、冷却後も残留応力として残ります。特に大きな引張残留応力は、実使用時の負荷と重なることで、変形や亀裂の発生、疲労寿命の低下につながる可能性があります。
そこで今回は、DEFORMによる熱処理シミュレーションとDOE(Design of Experiments:実験計画法)を組み合わせた感度解析を行います。
「熱伝達率」、「ヤング率」、「変形抵抗」などの条件を変化させ、焼入れ後の残留応力に「どの因子が、どの程度影響するのか」を定量的に評価しています。
DOE(Design of Experiments:実験計画法):
複数の入力条件を効率よく変化させながら、それぞれの条件が解析結果へ与える影響度を定量的に評価する手法です。
目次
【第1段階DOE】 熱伝達率と材料特性を条件設定に
熱伝達率・ヤング率・変形抵抗を入力変数に設定
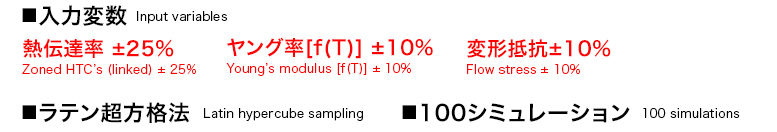
今回のDOEシミュレーションでは、焼入れ後の残留応力にどの条件が強く影響するのかを調べるため、熱伝達率、ヤング率、変形抵抗の3つを入力変数として設定しました。
熱伝達率は基準条件値に対して±25%、ヤング率と変形抵抗はそれぞれ±10%の範囲で変化させています。これは、各因子の変化に対して残留応力がどの程度敏感に変化するのかを確認するための解析範囲です。
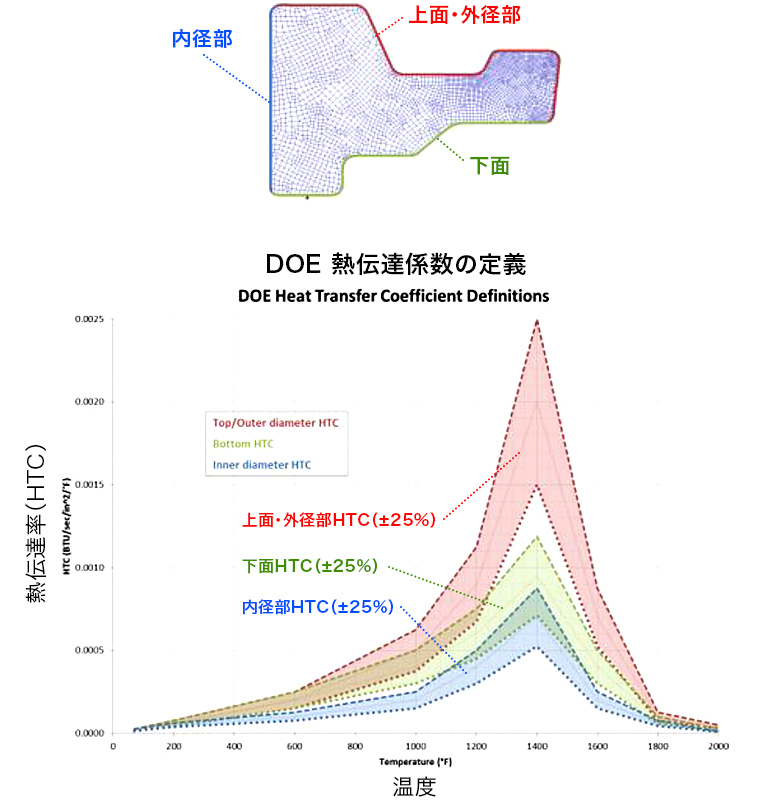
熱伝達率(HTC:Heat Transfer Coefficient)は、部品表面から冷却媒体への熱の伝わりやすさを表す指標です。今回のモデルでは、ディスク表面を「上面・外径部」、「下面」、「内径部」の3領域に分け、それぞれに温度に応じて変化する熱伝達率の基準カーブを設定しています。
上図では、
赤が「上面・外径部」 / 緑が「下面」 / 青が「内径部」
の熱伝達率を示しています。
この段階では3領域を独立して変化させるのではなく、それぞれの基準カーブを連動させながら、それぞれ±25%の範囲で変化させています。
一方、「ヤング率」は材料の弾性的な変形特性、「変形抵抗」は塑性変形時の抵抗を表す材料特性です。これらについても基準データから±10%の範囲を設定し、材料特性の変化が残留応力に与える影響を評価しました。
DOEで100通りの解析条件を効率的に検証
設定した入力範囲からは、「ラテン超方格法(Latin hypercube sampling)」を用いて100通りの解析条件を生成しました。これは、各入力因子の設定範囲を偏りなくサンプリングし、限られた解析回数で幅広い条件を効率的に評価するための手法です。
解析者が100ケースを一つずつ手作業で設定するのではなく、あらかじめ各因子の変動範囲を設定し、DOEによって条件の組み合わせを自動で生成してシミュレーションを実行します。
これにより、多数の条件を効率的に比較しながら、残留応力に対して感度の高い因子を絞り込むことができます。
【第1段階DOE結果】 残留応力の影響因子を特定
トルネードチャートで残留応力への影響度を比較
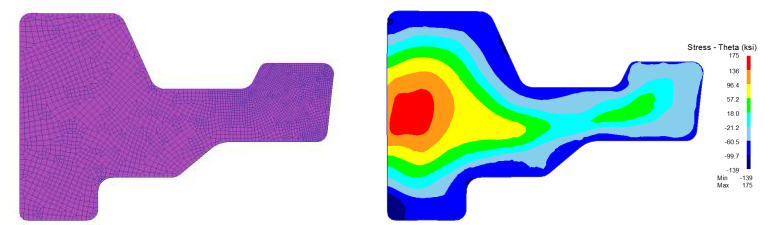
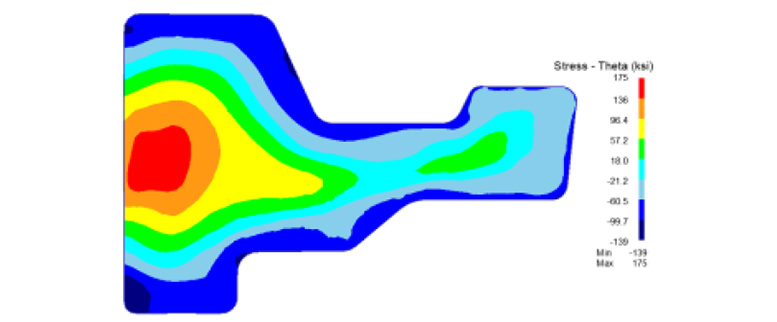
100ケースのDOE結果から、焼入れ後にディスク内部へ残る最大周方向残留応力(Stress-Theta, Max)を評価しました。「Stress-Theta」とは、ディスクの円周方向に作用する応力(周方向応力)です。
下のコンター図ではその分布を可視化しており、今回は焼入れ終了後に生じる最大値(赤いエリア)を残留応力の評価指標としています。
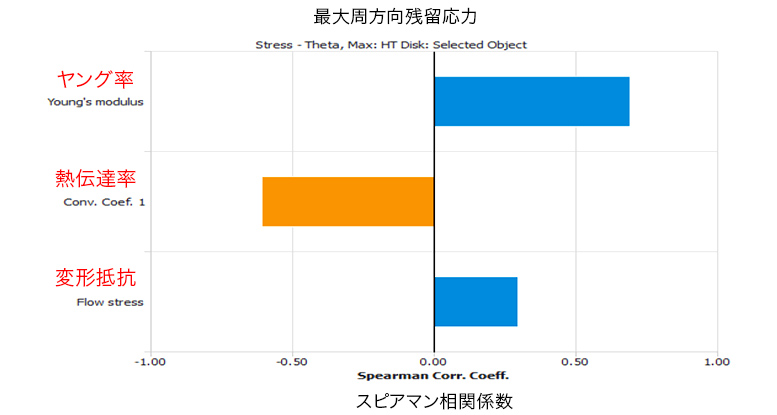
上図のトルネードチャートでは、ヤング率、熱伝達率、変形抵抗が、「最大周方向残留応力」にどの程度影響するかを比較しています。
横軸のスピアマン相関係数は棒の長さ(絶対値)が大きいほど、その入力因子の影響が大きいことを示します。+側は入力値の増加に伴って残留応力も増える傾向、-側は減少する傾向を示します。
今回の解析範囲では、
ヤング率が約+0.7 / 熱伝達率が約-0.6 / 変形抵抗が約+0.3
となりました。
つまり、ヤング率と熱伝達率が残留応力に特に強く影響し、変形抵抗の影響は相対的に小さいことが分かります。
また、ヤング率と変形抵抗は値が大きくなるほど残留応力が増加し、熱伝達率は大きくなるほど残留応力が低下する傾向を示しました。
DOEシミュレーションにより、各因子の影響度だけでなく、残留応力を増減させる方向性まで定量的に把握できます。
感度プロットで残留応力の増減傾向を確認
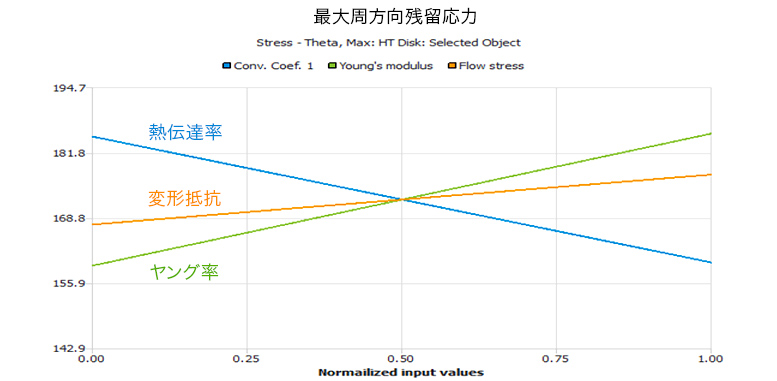
上図の感度プロットでは、各入力因子を変化させたときに、焼入れ後の最大周方向残留応力(Stress-Theta, Max)がどのように変化するかを確認できます。
熱伝達率(青線)は右肩下がりとなり、熱伝達率が高くなるほど残留応力は低下する傾向を示しました。一方、ヤング率(緑線)と変形抵抗(オレンジ線)は右肩上がりとなり、値が高くなるほど残留応力は増加する傾向が確認できます。
また、ヤング率と熱伝達率は線の傾きが大きく、変形抵抗は比較的緩やかです。これは前段のトルネードチャートで示された、ヤング率と熱伝達率の影響が大きく、変形抵抗の影響は相対的に小さいという結果とも一致します。
【第2段階DOE】 部位別の熱伝達率を独立設定
DOEで熱伝達率の感度を詳細評価
第1段階でのDOEシミュレーションでは、熱伝達率・ヤング率・変形抵抗の3因子を対象に、焼入れ後の最大周方向残留応力への影響を比較しました。その結果、熱伝達率が残留応力に強く影響する因子の一つであることが確認できました。
そこで次のDOE解析では、ヤング率と変形抵抗を外し、熱伝達率だけに着目してさらに感度を深掘りします。
第1段階では部位ごとの熱伝達率を連動させていましたが、今回は「上部・外径部」「下部」「内径部」の3領域をそれぞれ独立した変数として扱います。
DOEで3領域の熱伝達率を独立して125ケース解析
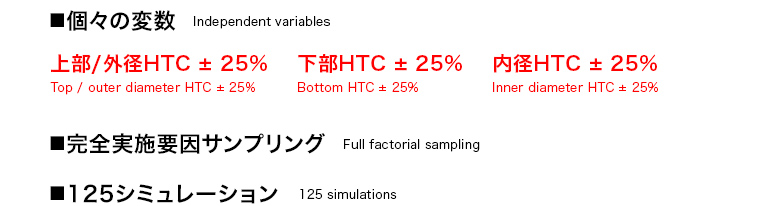
今回のDOEでは、「上部・外径部HTC」「下部HTC」「内径部HTC」の3つを独立変数として設定。それぞれの熱伝達率を基準条件から±25%の範囲で変化させ、125ケースのDOEシミュレーションを実施しました。
これにより、単に「熱伝達率が残留応力へ影響するか」だけでなく、「ディスクのどの部位の冷却条件が、残留応力に特に強く影響するのか」をDOEで比較・評価できます。
トルネードチャートで内径部HTCの影響が最大に
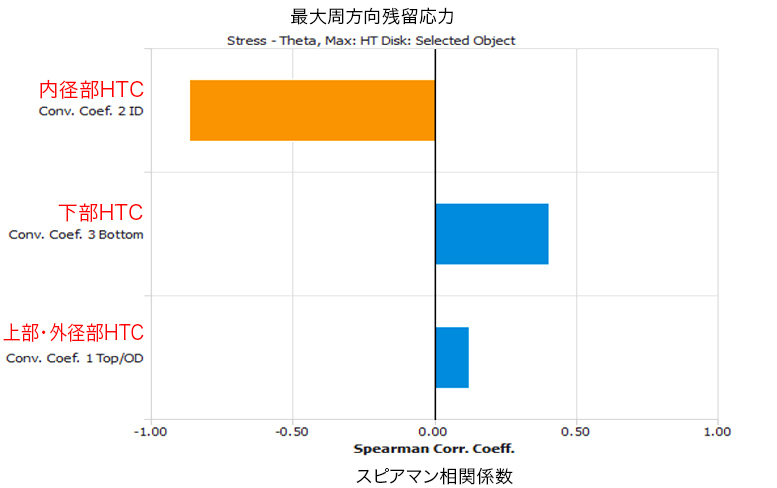
第2段階のトルネードチャートでは、今回の解析条件では「内径部HTC」が最大周方向残留応力に対して最も高い感度を示す結果となりました。
相関係数を見ると、
内径部HTCは約-0.85 / 下部HTCは約+0.4 / 上部・外径部HTCは約+0.1
を示しています。
内径部HTCは特に強い負の相関があり、本事例の形状・条件範囲では、熱伝達率を高くすると残留応力が低下する傾向が確認されました。
本事例では、内径部の冷却条件がディスク内部の温度勾配形成へ大きく影響し、その結果として発生する塑性ひずみや残留応力にも強く影響したためと考えられます。
一方、下部HTCと上部・外径部HTCは正の相関を示し、熱伝達率を高くすると残留応力が増加する方向に作用しています。
第1段階のDOEでは「熱伝達率全体を高くすると残留応力が低下する」という傾向が見られましたが、部位別に分けて解析すると、どこの熱伝達率を変えるかによって、残留応力への影響度だけでなく、その作用方向まで異なることが分かります。
感度プロットで部位ごとの増減傾向を確認
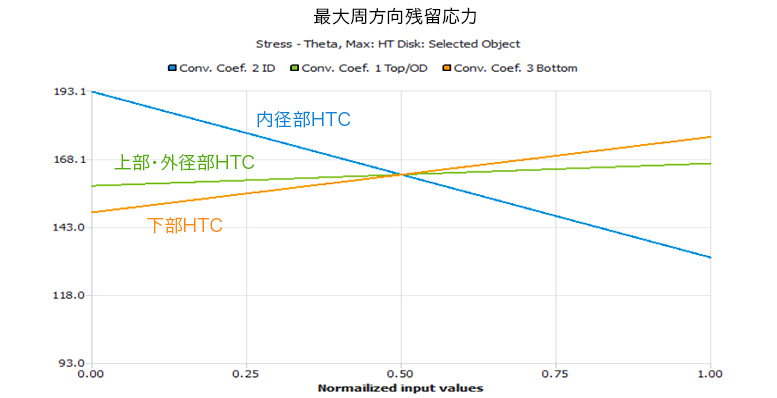
感度プロットでも、部位ごとの違いがより直感的に確認できます。
内径部HTC(青線)は、値を高くするほど残留応力が大きく低下する一方、下部HTC(オレンジ線)は増加するほど残留応力が上昇し、上部・外径部HTC(緑線)も緩やかな増加傾向を示しています。
このように熱伝達率を部位別に分解してDOE解析することで、どの領域の冷却条件が残留応力に敏感なのか、さらにその条件変更が残留応力を増加・低減のどちらへ作用させるのかまで定量的に把握できます。
残留応力への影響と温度勾配を確認
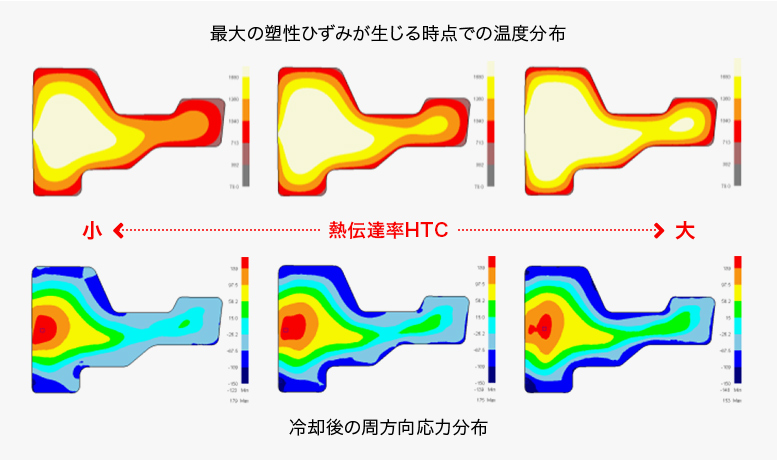
熱伝達率を変えた3条件について、「冷却時の温度分布」と「焼入れ後の周方向残留応力」を比較しました。ここでは3領域のHTCを連動させて変化させており、下の図は
上段は、最大塑性ひずみが生じた時点の温度分布
下段は、焼入れ終了後の周方向応力分布
を示しています。
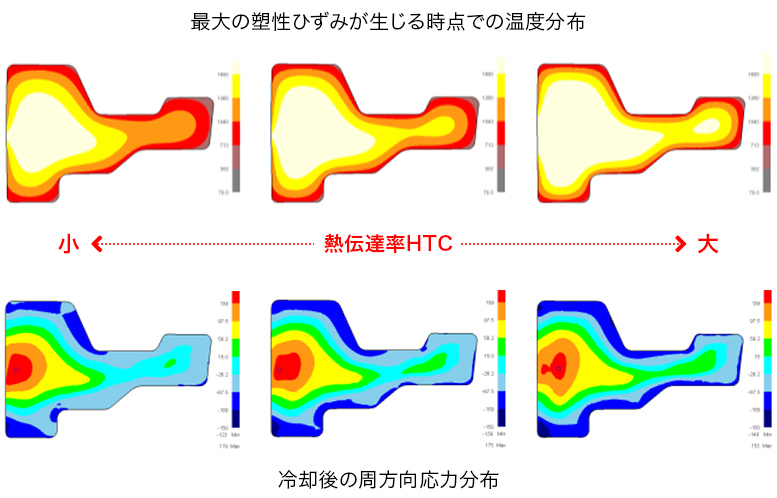
解析結果を見ると、熱伝達率が大きくなるにつれて部品内部の温度勾配が小さくなり、それに伴って塑性ひずみも減少しています。
今回の解析では、各部位の熱伝達率を連動させて変化させているため、熱伝達率が大きくなるほど部品全体がより均一に冷却される傾向が見られました。
今回の条件では全ての領域の熱伝達率を同じ比率で増加させているため、特定部位だけが極端に冷却されるのではなく、部品全体の冷却能力が向上しています。その結果、部位間の温度差が小さくなり、焼入れ時に生じる熱収縮差も緩和されました。
焼入れ時の残留応力は、部位ごとに異なる温度変化によって発生する不均一な熱収縮や塑性変形に起因します。本事例では、熱伝達率の増加によって温度勾配が緩和されたため、塑性ひずみが減少し、最終的な残留応力の低下につながったと考えられます。
今回の連動条件では、
熱伝達率の増加
→ 温度勾配の縮小
→ 塑性ひずみの減少
→ 残留応力の低下
という関係が確認できます。
今回の事例で重要なのは、単に「残留応力が最も小さくなる条件」を求めることではありません。DEFORMとDOEを組み合わせることで、複数の熱処理条件や材料特性の中から、
どの因子がどの程度、どの方向に残留応力へ影響するのかを効率的に絞り込み、
さらに、温度分布や塑性変形までさかのぼって現象を確認できる
点にあります。
複雑な熱伝達を捉える、DEFORMの熱処理解析
油や水による焼入れでは、高温の部品を冷却媒体へ浸した直後に表面で蒸気膜が発生し、その膜の残り方や消え方によって部位ごとの冷却状態が変化します。一般的な焼入れでは、蒸気膜形成から蒸気膜破壊、核沸騰、対流冷却へと冷却状態が変化していきます。
特に蒸気膜が破壊されて核沸騰へ移行する段階では冷却能力が大きく変化するため、熱伝達率(HTC)も温度や部位によって大きく変動します。
形状が複雑になるほど蒸気膜の形成や消滅の仕方も部位ごとに異なり、熱伝達条件の設定はより複雑になります。そのため、すべての冷却現象を解析しようとすると計算負荷も大きくなります。
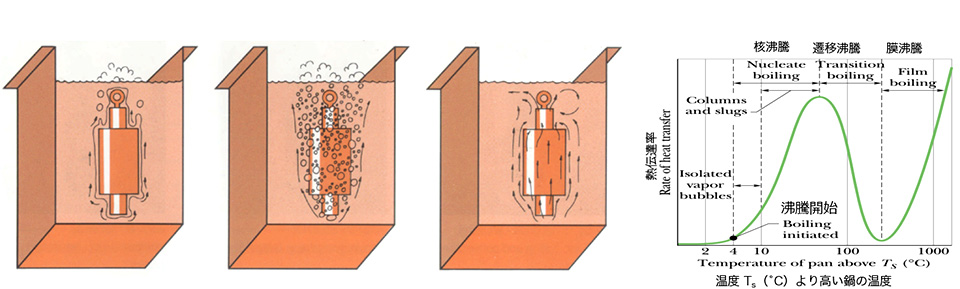
実際には熱伝達率は部品表面上で連続的に変化しています。
しかし、その分布を厳密に求めて解析へ反映することは容易ではありません。そこで本事例では、熱伝達率が大きく変化すると考えられる領域を「上部・外径部」「下面」「内径部」に分割し、それぞれの領域に代表的な熱伝達率を設定する方法を採用しました。これにより、現実的な計算負荷の範囲で、実際の冷却傾向を捉えた検討を行うことができます。
一方で、各領域の熱伝達率を個別に変化させながら影響を確認するには、多数の解析が必要になります。そのため本事例ではDOEを活用し、残留応力に対してどの領域の熱伝達率が強く影響するのかを効率的に評価しました。
複雑な焼入れ現象に対して、まず影響度の高い条件を見極めることもCAEを活用する大きなメリットです。
DEFORMは開発元SFTCによって熱処理解析の機能拡張が続けられており、既にガス焼入れを対象としたCFD機能が利用可能です。
さらに開発元SFTCでは、液体焼入れ時の流体挙動についても対応が進められており、熱処理条件の感度把握から、より実現象に近い冷却挙動の解析まで、今後さらに活用範囲が広がることが期待されます。
実機試験だけでは把握が難しい因子の影響度を効率的に評価できることも、CAE活用の大きなメリットです。熱処理条件の感度把握から、より実現象に近い冷却挙動の解析まで、今後さらに活用範囲が広がるCAEとして期待できます。
[関連記事]
> CAEに実測HTCを反映し、ヘリカルギア焼入れの寸法変化を解析
> 熱処理CAE「DEFORM」で流体解析とガス焼入れ解析を連成
> CAEで切削加工の条件を最適化し、工具摩耗を減らす方法を解説
> CAEと実験計画法(DOE)で歯形鍛造の絞り角度とR形状を検証
このシミュレーションテーマでよくある質問
実験計画法(DOE) 解析を使用するうえで、 CADソフトとの連携はできますか?
はい、3D CADソフト 「SOLIDWORKS」 との連携が可能です。
SOLIDWORKSとの連携により、CADの立ち上げや、STLの書出しを自動で行うことができます。また、形状パラメータでは自動で各水準の3Dモデルを作成し、 DEFORM上での実験計画法(DOE)解析 をより効率的に進めることができます。
具体的な連携方法や運用については、サポートにてご案内しておりますので、お気軽にお問い合わせください。
熱伝達率を、部位ごとに変更して設定することはできますか?
はい、対象物の部位ごとに異なる熱伝達率(HTC)を設定することが可能です。
実機で取得した温度履歴をもとに導出した熱伝達率(HTC)の実測データがあれば、熱伝達率逆計算オプションを使用することで、部位ごとに熱伝達率を変えたシミュレーションが行えます。
下記のVA提案事例では、ヘリカルギアの焼入れシミュレーションにおいて、実測した熱伝達率(HTC)を反映することで、CAEシミュレーションが実機挙動を高い精度で再現できた事例を紹介しています。
水や油を用いた焼入れにおいて、「流れ」を考慮したシミュレーションは可能ですか?
DEFORMの流体解析(CFD)機能では、現行バージョン(2025年夏時点)において、焼入れ媒体はガスに限定されています。油や水を用いた焼入れシミュレーションについては、現在DEFORM開発元であるSFTCにて、対応に向けた開発が進められています。
また、流体解析(CFD)機能を使用するには、「DEFORM-3D(または2D)」に加えて、「DEFORM-HT」ライセンスが必要となります。
計算時間を短縮させるためには、どのような方法がありますか?
1.オプション 並列計算を使用
複数のコアを使用して計算することにより、計算時間短縮の効果があります。
※別途ご契約が必要です。
※3D、HT3、F3に対応
■ ライセンスオプション資料のダウンロードページ
DEFORMの計算・業務効率を大幅に改善
2.ハードウェアを性能のよい最新のマシンへ変える。
※5年以上前のマシンをご利用の場合は、マシン更新をお奨め致します。
熱伝達率の逆計算モジュールは、どのようなモジュールですか?
熱伝達率逆計算モジュールは、通常、変形や熱処理解析で定義している熱伝達率を実験値から逆計算にて求めるモジュールです。
実験で測定した温度履歴データから、最適な熱伝達率を求めることができます。